

 EN
 AR
 BG
 HR
 CS
 NL
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RO
 RU
 ES
 SV
 TL
 ID
 LT
 SR
 SK
 SL
 UK
 VI
 SQ
 ET
 GL
 HU
 TR
 AF
 GA
 BE
 MK
 MN
 NE
 KK
 UZ
 KY
 XH
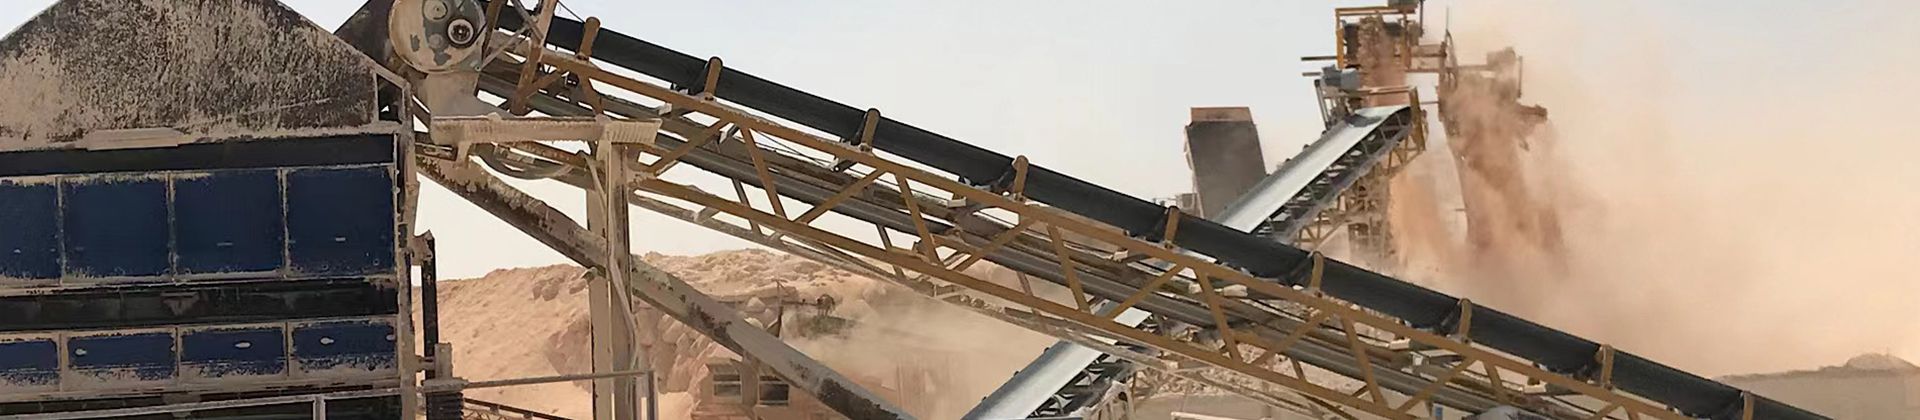
Taşocakları İçin Yedek Parçalar Satın Alma Sorunu Değil — Ton Başına Maliyet Sorunudur
Bir taş ocak veya madencilik operasyonunda, taş ocak yedek parçaları bir kalemden alınır ancak üretim değişkeni olarak ödenir. Farklı fiyatlarla satılan iki görünüşte özdeş parça, montaj işçiliği, değiştirme nedeniyle oluşan duruş süresi ve teslim edilen tonaj dikkate alındığında ton başına maliyette iki katlık bir fark yaratabilir. Bu durumu kontrol eden disiplin daha keskin bir pazarlık değil; ölçülmüş görevlere göre belirtmek, bileşen başına tonajı ölçmek ve tedarik süresinden daha uzun süre bitişik çalışmayı durduran parçaları takip etmektir.
KILOMEGA, bir mühendislik ve üretim merkezine sahip Ningbo merkezli bir şirket olup taş ocakları, çimento fabrikaları, maden ocakları ve liman operasyonlarına konveyör, kırma, iletim ve eleme bileşenleri tedarik eder; yurt dışı hizmet iştiraki BEDROCK ise Suudi Arabistan’ın El-Hasa kentinden faaliyet gösterir. Aşağıda, bir müşteri hangi parçayı satın alacağını sorduğunda uyguladığımız teknik özellik belirleme mantığı yer almaktadır.
Neden En Ucuz Teklif Nadiren En Ucuz Parçayı Sağlar
Bir çene plakası, bir konveyör kayışı ve bir idler seti aynı bütçe sınıfında yer alsa da tamamen farklı davranışlar sergiler. Her birinin arıza modu farklıdır, değiştirilmesi için gereken süre farklıdır ve arızalandığında üretim üzerindeki etkisi de farklıdır. Bu parçaları tek bir fiyat karşılaştırmasına indirgemek, tesislerin bir bileşen üzerinde %15 tasarruf sağlamasına karşın üç ay sonra üretimde 40 saat kayba neden olmasının yolunu açar.
Taş ocakları yedek parçaları için faydalı bir zihinsel model, üç çıktıya sahip bir maliyet merkezidir: kullanılabilirlik, bileşen ömrü ve bakım işçiliği. Her yedek parça kararı, bu üç faktörü aynı anda etkiler. Bir kemer, bir sınıf daha yüksek özellikte belirtildiğinde metre başına maliyeti artar ancak eklem arızalarını azaltabilir; markasız bir kırıcı astarı daha hızlı teslim edilebilir ancak kırma odası profilini o kadar değiştirir ki güç tüketimi artar ve üretim düşer. Bu iki sonuç, satın alma siparişinde görünmez.
Bu nedenle, birim fiyat üzerinden ölçülen tedarik ile kullanılabilirlik üzerinden ölçülen tedarik, aynı tesisin ve aynı yılın verileriyle bile farklı tedarikçiler, farklı stok politikaları ve farklı bakım bütçeleri üretir.
Bir Taş Ocağı Devresindeki Dört Aşınma Bölgesi
Her kırma ve taşıma devresi, taş ocakları yedek parçalarını dört bölgede tüketir. Harcamaların bu bölgelere göre haritalandırılması genellikle bir bölgenin aşırı hizmet aldiğini ve bir diğerinin sessizce ihmal edildiğini gösterir. Aşağıdaki tablo, bir teknik şartname incelemesinde kullandığımız çerçeve dir.
Konveyör bantları ve bileşenleri
Kayan kayışlar, ekler, makaralar, kasnaklar, kaplama ve etek lastiği en yüksek frekanslı aşınma bölgesini oluşturur. Başlıca arıza nedenleri nadiren aşınmaya dayanıklılıktır. Bunlar, aktarma noktasındaki darbe yüklemesi, aşınmış makaralar nedeniyle oluşan hizalama hatası ve ek kalitesidir. Altı ay sonra eklede başarısız olan bir kayış, ekleme ve gerilme sorunudur; bu durum, kaplama sınıfının yükseltilmesiyle düzeltilmez.
Yangına dayanıklılık, kömür, çimento ve kapalı yapılar gibi uygulamalarda ayrı bir karar gerektirir; burada fiyat farkı ne olursa olsun, standart aşınmaya dayanıklı bir kayış tamamen yanlış spesifikasyondur.
Çırpıcı aşınma parçaları
Çene plakaları, konik kaplamalar, darbe çubukları ve çekiciler, aşınma maliyetini ve ürün eğrisini belirleyerek tüm tesise ilişkin ekonomiyi belirler. Aynı kilogram fiyatı ile satılan iki kaplama eşdeğer değildir: manganez sınıfı, sertlik profili ve boşluk tasarımı, her kaplama setinin kaç ton ürün sağlayacağını ve kaplamanın aşınması sırasında daraltma ayarının korunup korunmayacağını belirler.
Şanzıman ve Tahrik Bileşenleri
Motorlar, redüktörler, V-kayışlar, kasnaklar, dişliler, zincirler ve kavramalar, arızalanana kadar sessiz bir bölge oluşturur. Nominal yük üzerinden seçilen ve hizmet faktörü payı olmayan bir tahrik sistemi, ilk ani yük artışı veya tıkanmış aktarma noktasında arızalanır; V-kayış setleri, eşleştirilmiş bir set olarak değil de tek tek değiştirildiğinde tekrarlayan arızalara ve titreşime neden olmaya devam eder.
Eleme ortamı
Ekran örgüleri ve paneller, çoğu bakım bütçesinin varsaydığından daha hızlı aşınır ve aşınmış malzeme yüksek sesle arıza vermez. Ayrıştırma verimliliğini düşürür, ürün yığınına fazladan büyük parçacıklar karıştırır ve kırıcı devresine geri dönen malzeme yükü oluşturur — bu durum genellikle bir üretim kapasitesi sorunu olarak görülür ve çoğunlukla geç tanımlanır.
Kesintiler Gerçekten Nereden Kaynaklanır
Konveyörle ilgili durmalar, durma olaylarının en büyük kısmını oluşturur: kayış hasarı, eklem arızası, sıkışmış rulolar, hizalama hatası, taşma. Ayrıca bunlar genellikle bireysel onarımları en kısa süren durumlardır. Kırıcı durmaları daha az sayıda olmakla birlikte çok daha uzun sürer; çünkü kapalı alana erişim, kaldırma ekipmanı ve uzman iş gücü gerektiren kaplama ve çene değiştirme işlemleri gerekir. Tahrik ve iletim sistemi arızaları nadirdir; ancak tek bir motor veya kasnak, yedek parça temin edilinceye kadar tüm hattı durdurabilir.
İki kategori zıt stratejiler gerektirir. Yüksek sıklıkta, kısa süreli olaylar, durum izleme ile sıkıştırılır; doğru teknik özellikler belirlenir ve tüketim malzemeleri sahada stoklanır. Düşük sıklıkta, uzun vadeli sonuçlara yol açan olaylar ise kritik yedek parçaların hazır tutulması ve değiştirme prosedürünün ihtiyaç duyulmadan önce doğrulanmasıyla ortadan kaldırılır.
Sadece toplam durma saatlerini takip eden tesisler, kayış durmalarının sayımı üzerinde baskın olması nedeniyle ilk kategoriye fazla yatırım yapma eğilimindeyken, kırıcı ve tahrik arızalarının maliyet üzerinde baskın olması nedeniyle ikinci kategoriye yetersiz yatırım yapar. Durmaları nedenine, süresine ve üretim kaybına göre ayrı ayrı kaydetmek, bir anekdotu bütçe tartışmasına dönüştürür.
Ton Başına Maliyet: Gerçekleştirilen Karşılaştırma
Ton başı maliyet, toplam sahiplik maliyetinin teslim edilen tonajla bölünmesidir. Toplam maliyet, satın alma fiyatı, nakliye ve gümrük vergisi, montaj işçiliği, değişim sırasında kaybedilen üretim ve kalite kaynaklı herhangi bir yeniden işleme maliyetini içerir.
Bu rakamlar, orta büyüklükte bir agrega tesisi için tipik olan ve bir müşteri sonucu olmayan modelleme örnekleridir — işçilik ve üretim duruş oranları, operatörün kendi maliyet muhasebesinden alınmalıdır; aksi takdirde bu model, ondalık noktasına sahip bir pazarlama aracı haline gelir.
İki uyarı aşağıda yer almaktadır. Birincisi, arızadan sonra on dört hafta sonra gelen uzun ömürlü bir parça, ihtiyaç duyulduğu çeyrekte sınırsız bir maliyete neden olur; bu nedenle teslim süresi hesaplamanın içinde yer almalıdır, yanında değil. İkincisi, karşılaştırma yalnızca tonajların gerçekten kaydedildiği durumda geçerlidir; üretimini tartmayan bir tesis, aşınma parçasını fiyatlandırabilir hale gelmez.
Parça siparişi vermeden önce sorulacak altı soru
Bu sorular, taş ocak yedek parçaları için teklif vermeden önce teknik ekibimizin sorduğu sorulardır ve bir alıcının tedarikçisine sorması gereken sorulardır.
Gerçek çalışma yükü nedir? Tahmin edilen değil, ölçülen yük. Geçiş hızı, kırık taş boyutu, düşme yüksekliği, eğim, ortam sıcaklığı, nem ve günlük çalışma saati. "Aşındırıcı taş" için sipariş edilen bir kayış tahminidir; ölçülmüş bir iş yüküne göre sipariş edilen bir kayış ise bir spesifikasyondur.
Bu konumda arıza geçmişi nedir? Hangi bileşen kaç ton sonra arızalandı ve tamirat ne kadar sürdü? Bir yıl içinde aynı konumda iki kez arıza oluşması, kötü şans değil, bir spesifikasyon hatasıdır.
Gerçek teslim süresi nedir ve yazılı olarak belirtilmiş mi? Katalogdaki teslim süresi değil — onaydan sonra sahaya ulaşana kadar geçen gerçek süre, uluslararası bir gönderimde gümrük sürecini de içermelidir.
Birim başına değil, ton başına maliyet nedir? Tedarikçi ton başına set tartışamıyorsa, karşılaştırma henüz başlamamıştır.
Pazar gunü saat 02.00'de ne olur? Kim cevap verir, hangi saat diliminde yer alır ve yedek parça sahaya ne kadar sürede ulaşabilir? Bu soru, bir ticaret şirketini bir tedarik ortağından ayırır.
Sonuç kim tarafından kaydedilir? Kayıtlı bir kullanım ömrü olmayan bir parça değerlendirilemez ve bir sonraki sipariş aynı varsayımlarla aynı kararı tekrarlar.
Kritik Yedek Parçalar: Sahada Neler Olmalı
Kırıkta kullanılan yedek parçalar için kritik yedek parça listesi, tam bir envanter değildir. Bu, üretim sürecini tedarik süresi sınırlamasını aşacak kadar uzun süre durduracak parçaların kısa ve sıralı bir listesidir.
Her parça, tedarik süresi, üretim üzerindeki etkisi ve arıza tahmin edilebilirliği açısından puanlanır. Uzun tedarik süreleri olan ve ciddi sonuçlara neden olan parçalar, fiyatlarından bağımsız olarak sahada tutulur; kısa tedarik süreleri olan aşınmaya dayalı parçalar ise düzenli değiştirme planına alınır. Çoğu tek hatlı kırık tesisi için uygulanabilir bir yapı, bir adet değişim için boyutlandırılmış kırıcı kaplamaları ve çene parçaları, kritik konveyör için bir adet yedek tahrik motoru, bant tamir ve eklem malzemeleri ile idler ve rulolar için dönen bir konsinye stokudur.
Bu liste, gözden kaçması kolay olan ikinci bir etkiye sahiptir: Tedarikçilerle, konuyu sessizce geçirmeyi tercih edenleri de içerecek şekilde, teslimat süreleriyle ilgili yazılı bir görüşme yapmanızı zorunlu kılar. Gerçek tüketim verilerine karşı üç aylık aralıklarla gözden geçirin ve bir yıldır hiç dokunulmamış herhangi bir satırı listeden çıkarın — hiçbir zaman devir yapmayan stok, hiçbir zaman işe yaramayan sermayedir.
KILOMEGA, Taşocakları ve Madencilik Operasyonlarını Nasıl Destekler
KILOMEGA, Çin’in Ningbo kentinde merkezi bulunan, taşocakları, kırıcılar, çimento sanayii, beton karıştırma tesisleri, kimya endüstrisi, çelik üretimi, limanlar ve toplu malzeme taşıma operasyonları için ihracat pazarlarında malzeme taşıma ekipmanları ve parçaları sağlayan bir tedarikçidir. İşletmemiz, tek bir ürün hattı yerine dört birbiriyle bağlantılı kategori üzerine kurulmuştur: taşıma ekipmanları, iletim ekipmanları, kırma ekipmanları ve ayırma ekipmanları.
Dört kategori, tek bir spesifikasyon. Konveyör bantları, taşıyıcı silindirler, kasnaklar ve kaplamalar, çene plakaları, konik astarlar, çekiçler, motorlar, redüktörler, V kayışları, dişliler, zincirler ve elek ortamlarıyla birlikte yer alır. Bu çeşitlilik taş ocaklarında önemlidir çünkü duran bir üretim hattı nadiren tek bir sistemden kaynaklanır; aşınmış bir elek, büyük parçaları kırıcıya geri gönderir ve tıkanmış bir aktarma noktası tahriki aşırı yükler.
Parçaların arkasındaki üretim derinliği. Tedarik zincirimiz, Ningbo'da bir mühendislik ve üretim merkezini kapsar; bu da standart dışı boyutların ve OEM eşdeğer aşınma parçalarının bir katalogdan değil, bir çizim doğrultusunda üretilmesini sağlar.
Parti bazında test edilir, raporlanır. Sertlik, çekme dayanımı ve yapışma sonuçları her parti için kaydedilir ve inceleme amacıyla sunulur. Her partiyi test eden bir tedarikçi belgeler hazırlayabilir; sertifika üzerinden satın alan bir tedarikçi ise bunu yapamaz.
BEDROCK aracılığıyla bölgesel hizmet. Yurtdışı iştirakimiz BEDROCK, Orta Doğu müşterilerine konveyör bant eklemesi, saha teknik destek ve bölgesel stok hizmeti sunmak üzere Suudi Arabistan’ın El-Hasa kentinden faaliyet göstermektedir. Bu, teslim süresiyle ilgili soruya pratik cevaptır: fabrikadaki üretim hacmi ve pazar içindeki tepki yeteneği.
Belgelenmiş sonuçlar. Her bir astar seti başına tonaj, eklemenin ömrü ve bileşenlerin kullanım ömrü kaydedilir ve müşteriyle birlikte gözden geçirilir; böylece bir sonraki teknik özellik kararınız, önceki kararın verilerine dayanır.
📱 WhatsApp:+966 56 171 7029
✉️ E-posta: [email protected]
🌐 Web sitesi: www.kilomeg a.sa
